华中地区制药企业液体净化方案:过滤系统的工艺配置与运行维护
华中地区制药企业对液体净化的要求,正从"达标"向"稳定达标+降本增效"转变。无论是注射用水、纯化水还是中间体料液,一旦过滤系统配置失当,轻则滤芯寿命骤减,重则整批物料报废。本文结合湖北、湖南、河南等地制药车间的实际运行数据,梳理液体净化环节的工艺配置逻辑与维护要点,供设备选型与运维人员参考。
一、液体过滤的核心原理与常见工艺位点
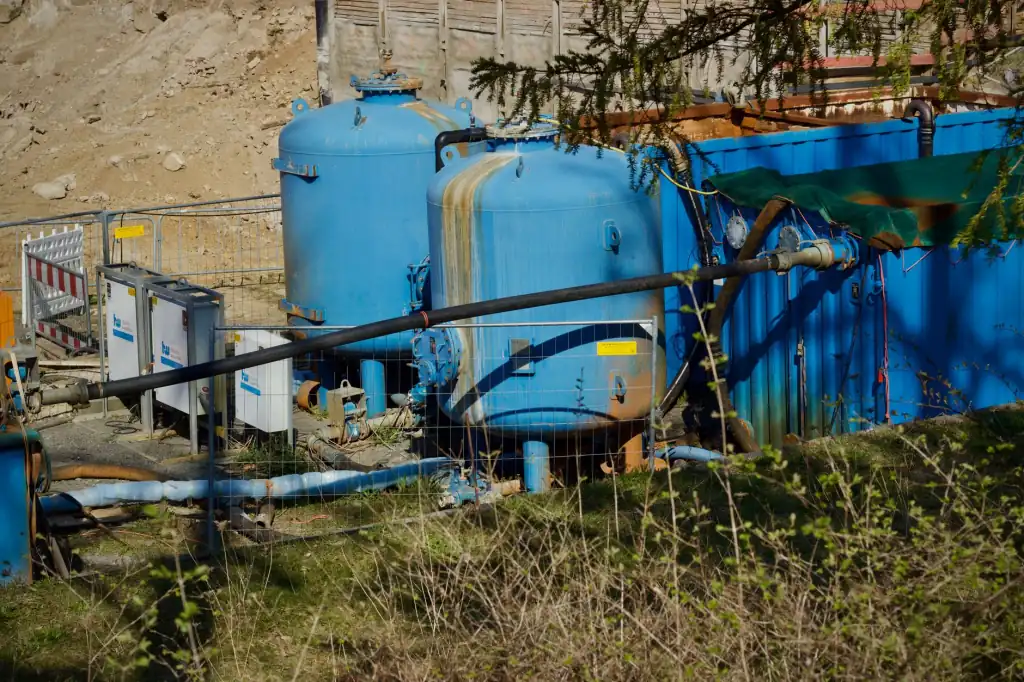
制药液体净化的本质是借助工业过滤设备的截留机制——筛分、吸附、深层拦截——将颗粒物、微生物、胶体等杂质从料液中分离。华中地区药企常见的过滤位点包括:
- 配料罐出口的预过滤(去除活性炭、助滤剂残留)
- 除菌过滤前的减菌过滤(降低生物负载)
- 灌装线终端除菌过滤(0.22μm或0.45μm)
- 纯化水/注射用水系统的循环过滤
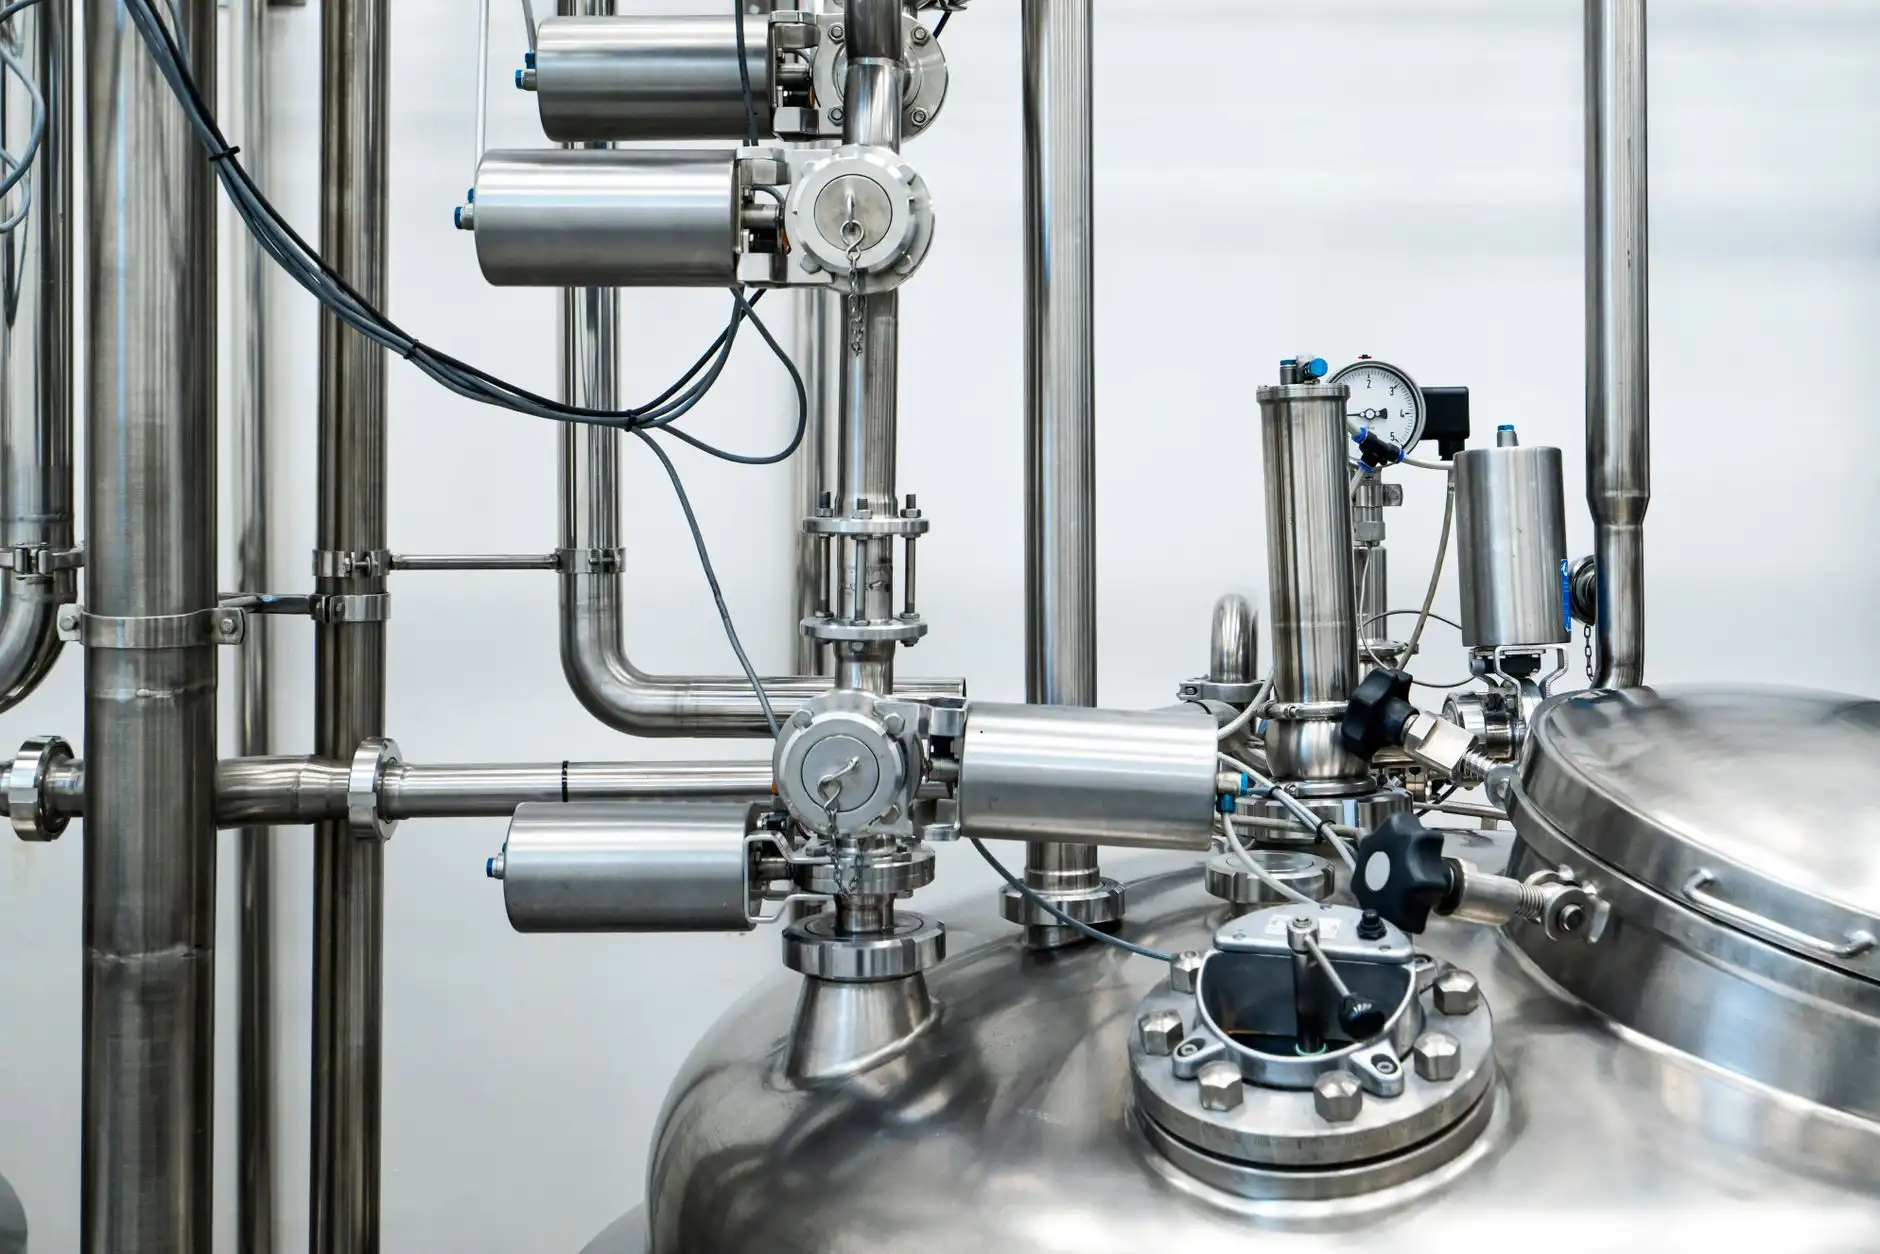
不同位点对过滤器的精度、材质、耐压等级要求差异明显。例如,注射用水循环系统通常选用316L不锈钢壳体配PTFE折叠滤芯,而中间体料液预过滤则多用聚丙烯深层滤芯,成本更低但纳污量有限。
二、工艺配置中的三个关键决策
1. 滤芯精度与料液特性的匹配
不少企业习惯"一刀切"选用0.22μm滤芯做全流程过滤,结果预过滤段压差上升极快,更换频率翻倍。实际配置中,建议按料液颗粒分布做梯度设计:预过滤用1-5μm,中间段用0.45μm,终端才上0.22μm除菌级。这样过滤系统的整体通量可提升30%-50%。
2. 材质兼容性与溶出物风险
华中某抗生素原料药车间曾因滤芯材质不耐受有机溶剂,导致滤膜溶胀破裂,整批料液污染。选型时必须核查滤芯的化学兼容性表,尤其是含醇、含酮类料液,优先选择PTFE或PVDF膜材。
3. 在线完整性测试的嵌入
除菌级过滤器需配置在线完整性测试接口,建议采用前进流法或压力衰减法,每批次灌装前执行。数据显示,严格执行在线测试的产线,无菌失败率可控制在0.05%以下。
三、运行维护的实操要点与数据对比
过滤系统的寿命管理不能只看压差。以下为华中地区三家药企同规格滤芯的实际运行对比:
- A厂:每批更换滤芯,压差控制在0.05MPa以内,年耗材成本约18万元
- B厂:压差达0.15MPa时更换,年耗材成本约11万元,但曾出现一次料液微生物超标
- C厂:引入在线颗粒计数+压差双指标,年耗材成本约13万元,无质量事故
可见,单纯延长滤芯寿命未必经济。建议设置压差上限(通常0.1-0.12MPa)与使用时间上限(如连续运行72小时)双重触发条件,并定期做滤芯完整性抽检。
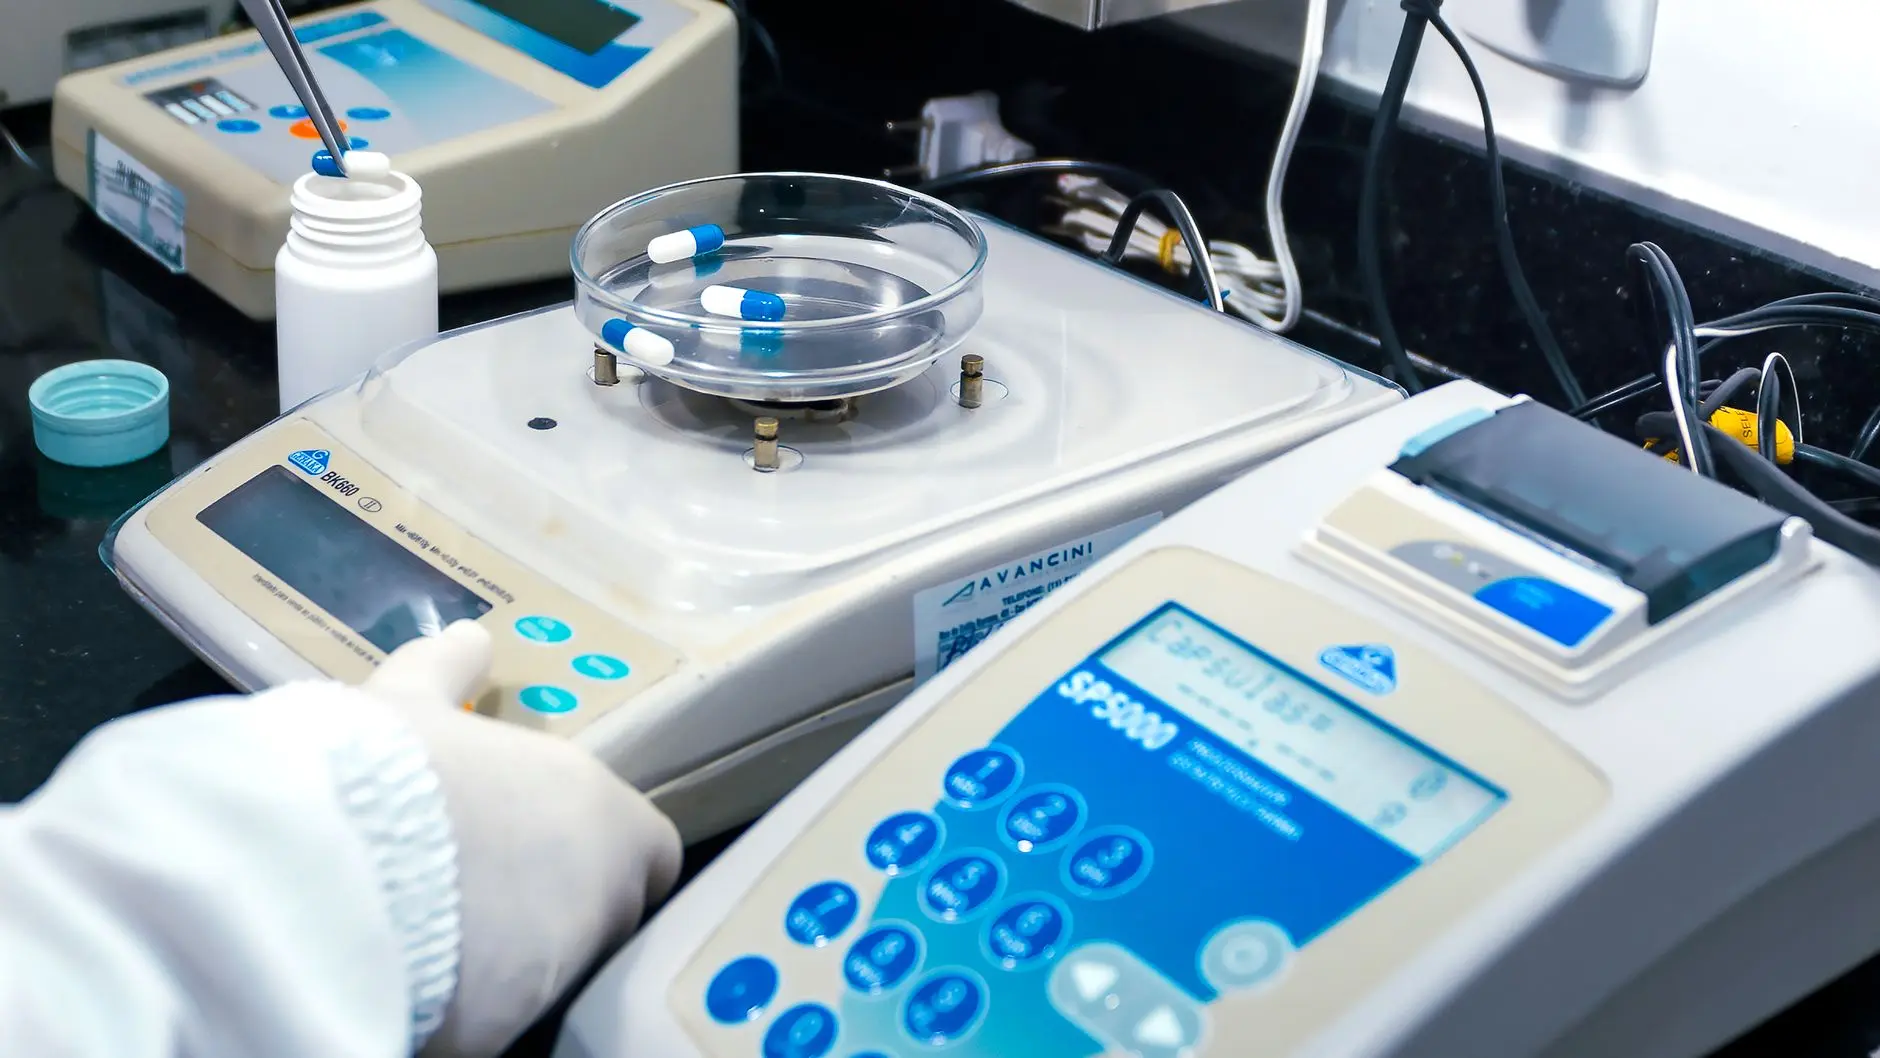
日常维护中,还需注意壳体密封圈的更换周期——华中地区湿度较高,硅胶密封圈易老化,建议每6个月更换一次,避免旁漏导致过滤失效。此外,工业过滤设备的管路死角和排空设计,直接影响清洗验证的难度,新项目设计阶段就应纳入考量。
液体净化没有万能方案,但有清晰的决策路径:按料液特性定精度梯度,按化学兼容性定材质,按在线检测定更换节点。把这三步做扎实,过滤系统的稳定性与经济性就能同时兼顾。湖北省桑港絮科技有限公司持续关注华中制药行业的过滤技术演进,为本地企业提供适配的滤芯选型与系统维护支持。